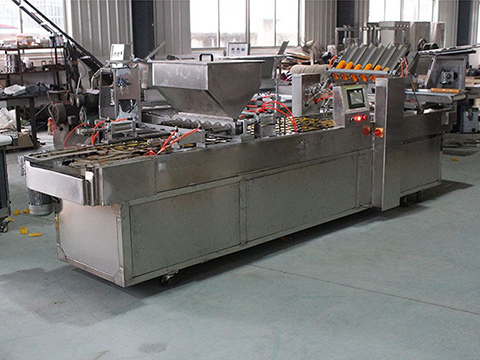
पेपर कप फीडिंग मशीन की स्थापना प्रक्रिया को चार चरणों में विभाजित किया गया है। प्री-इंस्टॉलेशन चरण में, घटकों को अनपैक करें और उनका निरीक्षण करें, और साइट तैयार करें (स्थान, बिजली आपूर्ति, वायु स्रोत, आदि सहित)। इसके बाद, यांत्रिक स्थिति और फिक्सिंग, साथ ही विद्युत और वायु सर्किट कनेक्शन का संचालन करें। फिर, मैकेनिकल डिबगिंग, प्रोग्राम सेटिंग, लिंकेज और लोड परीक्षण के माध्यम से डिबगिंग पूरी करें। अंत में, ट्रेन ऑपरेटर और रखरखाव कर्मी, स्वीकृति का संचालन करते हैं, और कप छोड़ने की सफलता दर जैसे संकेतकों की पुष्टि करते हैं।
चरण 1: स्थापना-पूर्व तैयारी
अनपैकिंग निरीक्षण:
उपकरण पैकिंग सूची में सभी घटकों, सहायक उपकरणों और उपकरणों की सावधानीपूर्वक जांच करें ताकि यह सुनिश्चित हो सके कि कोई सामान गायब न हो या परिवहन क्षति न हो।
मुख्य घटकों में आमतौर पर शामिल होते हैं: मुख्य फ्रेम, कप-ड्रॉपिंग हेड, वाइब्रेटरी बाउल या कप स्टोरेज बिन, नियंत्रण प्रणाली, वायु पाइप, पावर कॉर्ड, निर्देश मैनुअल, आदि।
साइट की तैयारी:
स्थान स्थान: केक उत्पादन लाइन के कन्वेयर बेल्ट पर एक सटीक स्थापना स्थिति आरक्षित करें। सुनिश्चित करें कि उपकरण के चारों ओर संचालन, रखरखाव और पेपर कप जोड़ने के लिए पर्याप्त जगह है।
बिजली की आपूर्ति: उपकरण की आवश्यकताओं को पूरा करने वाला एक पावर सॉकेट (आमतौर पर 220V, 50Hz) पास में उपलब्ध होना चाहिए। सुनिश्चित करें कि बिजली की आपूर्ति स्थिर और विश्वसनीय है, और उचित ग्राउंडिंग की गई है।
वायु स्रोत: उपकरण को स्वच्छ, सूखी संपीड़ित हवा की आवश्यकता होती है। उपकरण के पास पहले से वायु पाइपलाइन बिछाएं, और एक दबाव नियामक और फिल्टर (वायु स्रोत ट्रिपलेट: फिल्टर, दबाव कम करने वाला वाल्व, तेल धुंध स्नेहक) तैयार करें।
पर्यावरण: उपकरण को तीव्र कंपन के बिना समतल, ठोस फर्श या मंच पर स्थापित किया जाना चाहिए।
समतलता: यह जांचने के लिए लेवल रूलर का उपयोग करें कि इंस्टॉलेशन प्लेटफ़ॉर्म समतल है या नहीं, क्योंकि यह उपकरण के स्थिर संचालन के लिए महत्वपूर्ण है।
चरण 2: यांत्रिक और विद्युत स्थापना
यांत्रिक स्थिति निर्धारण और निर्धारण:
मुख्य मशीन को सावधानीपूर्वक पूर्व निर्धारित स्थान पर ले जाएँ।
ऑपरेशन के दौरान कंपन के कारण विस्थापन को रोकने के लिए एंकर बोल्ट या क्लैंप उपकरणों का उपयोग करके उपकरण को कन्वेयर बेल्ट फ्रेम या कार्यक्षेत्र पर मजबूती से सुरक्षित करें।
केक मोल्ड्स (बेकिंग ट्रे) की ऊंचाई और छेद की स्थिति के साथ सटीक संरेखण सुनिश्चित करने के लिए उपकरण की ऊंचाई और कप-ड्रॉपिंग हेड की स्थिति को समायोजित करें।
विद्युत कनेक्शन:
● पावर कनेक्शन: उपकरण के पावर कॉर्ड को तैयार पावर सॉकेट से कनेक्ट करें। (नोट: सुनिश्चित करें कि कनेक्शन से पहले पावर स्विच बंद है!)
● सिग्नल लाइन कनेक्शन (यदि आवश्यक हो): यदि उपकरण को उत्पादन लाइन के मुख्य नियंत्रण प्रणाली या फ्रंट/रियर ग्राउटिंग मशीनों के साथ जोड़ने की आवश्यकता है, तो निर्देश मैनुअल के अनुसार संचार या ट्रिगर सिग्नल लाइनों को कनेक्ट करें।
एयर सर्किट कनेक्शन:
● वायु स्रोत पाइपलाइन को वायु स्रोत ट्रिपलेट के माध्यम से उपकरण के एयर इनलेट से कनेक्ट करें।
● बहुत महत्वपूर्ण: हवा के दबाव को उपकरण के लिए आवश्यक कामकाजी दबाव (आमतौर पर 0.5 ~ 0.7 एमपीए के बीच) पर सेट करने के लिए दबाव कम करने वाले वाल्व को समायोजित करें। बहुत कम दबाव से कप सक्शन अस्थिर हो जाएगा, जबकि बहुत अधिक दबाव पेपर कप या एयर सिलेंडर को नुकसान पहुंचा सकता है।
चरण 3: डिबगिंग और ट्रायल ऑपरेशन
यह सबसे महत्वपूर्ण कदम है, जो सीधे तौर पर यह निर्धारित करता है कि उपकरण सामान्य रूप से काम कर सकता है या नहीं।
पावर ऑन और एयर ऑन:
वायु स्रोत चालू करें और वायु सर्किट में वायु रिसाव की जाँच करें।
उपकरण का पावर स्विच चालू करें।
यांत्रिक डिबगिंग:
● कप चुनने की स्थिति को समायोजित करें: कप पिकिंग हेड (सक्शन कप या ग्रिपर) की स्थिति को मैन्युअल मोड में कैलिब्रेट करें ताकि यह सुनिश्चित हो सके कि यह पेपर कप के ढेर के केंद्र तक सटीक रूप से उतर सके।
● कप गिराने की स्थिति को समायोजित करें: कप गिराने की क्रिया को मैन्युअल रूप से ट्रिगर करें, पेपर कप के गिरने के प्रक्षेपवक्र का निरीक्षण करें, और कप गिराने वाले सिर के सामने, पीछे, बाएं और दाएं स्थिति को ठीक करें ताकि यह सुनिश्चित हो सके कि पेपर कप 100% सटीक रूप से बिना झुके या उछले मोल्ड के छेद में गिर सकें।
● पृथक्करण तंत्र को समायोजित करें: वैक्यूम सक्शन कप प्रकारों के लिए, सक्शन कप की स्थिति और वैक्यूम डिग्री को समायोजित करें; यांत्रिक पंजे के प्रकारों के लिए, उद्घाटन और समापन सीमा को समायोजित करें।
प्रोग्राम सेटिंग:
● कार्य मोड सेट करें: स्वचालित/मैन्युअल मोड का चयन करें।
● समय और विलंब निर्धारित करें: कन्वेयर बेल्ट की चलने की गति के अनुसार, कप उठाने और गिराने के लिए विलंब समय निर्धारित करें ताकि यह सुनिश्चित हो सके कि क्रियाएं सांचों की गति के साथ सिंक्रनाइज़ हैं।
● गिनती और अलार्म सेट करें: सांचों की प्रति पंक्ति कपों की संख्या और प्रति स्टैक कपों की संख्या निर्धारित करें, और परीक्षण करें कि कम सामग्री अलार्म फ़ंक्शन संवेदनशील है या नहीं।
लिंकेज डिबगिंग:
संपूर्ण उत्पादन लाइन प्रारंभ करें और इसे स्वचालित मोड में चलाएं।
देखें कि कन्वेयर बेल्ट पर लगे फोटोइलेक्ट्रिक सेंसर द्वारा उपकरण को सही ढंग से चालू किया जा सकता है या नहीं।
जांचें कि क्या कप रिलीजिंग लय पूरी तरह से मोल्ड छेद की स्थिति से मेल खाती है, और विभिन्न गति पर परीक्षण करें।
लोड परीक्षण:
कप स्टोरेज बिन को पेपर कप से भरें और इसकी स्थिरता और विश्वसनीयता का निरीक्षण करने के लिए दीर्घकालिक निरंतर संचालन परीक्षण (30 मिनट से अधिक के लिए) करें।
चरण 4: संचालन प्रशिक्षण और स्वीकृति
प्रशिक्षण:
आपूर्तिकर्ता के इंजीनियरों को ग्राहक के ऑपरेटरों और रखरखाव कर्मियों को प्रशिक्षित करना चाहिए, जिनमें शामिल हैं:
● दैनिक संचालन प्रक्रियाएँ।
● विभिन्न विशिष्टताओं के पेपर कपों को कैसे बदलें और उपकरण को कैसे समायोजित करें।
● दैनिक रखरखाव और सफाई के तरीके (जैसे सक्शन कप की सफाई, एयर सर्किट फिल्टर को खाली करना)।
● सामान्य दोषों (जैसे कप जाम होना, कप की कमी) के लिए समस्या निवारण विधियाँ।
स्वीकृति:
यह पुष्टि करने के लिए ग्राहक के साथ अंतिम स्वीकृति परीक्षण आयोजित करें कि उपकरण अनुबंध में सहमत तकनीकी संकेतकों को पूरा करता है:
● सफलता दर: सैकड़ों निरंतर ऑपरेशनों के बाद, कप छोड़ने की सफलता दर 99.5% से अधिक होनी चाहिए।
● उत्पादन क्षमता: गति उत्पादन लय आवश्यकताओं को पूरा करती है।
● पूर्ण कार्यक्षमता: सभी अलार्म और गिनती कार्य सामान्य हैं।